

Высокоскоростные-линии по производству гофрокартона и устройства поперечной продольной резки с ЧПУ-часто сталкиваются с серьезными-узкими местами-линии во время ручной или полу-автоматической обработки листов. Анавтоматический укладчик гофрированного листа решает эти производственные ограничения за счет интеграции синхронизированных многозонных лифтовых платформ, конвейеров с регулируемой-скоростью и активных серво-укладочных устройств. Работая без повреждения вакуумных присосок или механических зажимных губок, современные штабелеры достигают скорости непрерывной укладки, превышающей 250–300 метров в минуту, исключая при этом смятие углов, деформацию гофров и размазывание чернил на высоких-графических листах.

1. Введение и отраслевой контекст
IВ современном производстве гофроупаковки эффективность предприятия строго ограничивается самой медленной механической единицей на производственной линии. Современные линии по производству гофрокартона,-управляемые компьютером поперечные резаки (резаки с ЧПУ) и высокоскоростные-флексографские фальцевально-склеивающие машины-способны производить сотни прецизионных-вырезанных листов в минуту. Однако обработка, замедление, выравнивание и укладка этих высокоскоростных листов на выходе представляет собой одну из наиболее сложных эксплуатационных задач на современных предприятиях по переработке бумаги.
Анавтоматический укладчик гофрированного листа — это сверхмощная-линейная система транспортировки и штабелирования материалов, расположенная сразу за поперечным резаком линии гофрирования или конвертера. Его основная инженерная задача — получать-высокоскоростные нарезанные гофрированные картоны, безопасно рассеивать их кинетическую энергию, упорядочивать их в точно перекрывающиеся потоки, выравнивать их края в безупречные прямоугольные блоки и выгружать полные стопки поддонов на последующие роликовые конвейеры-и все это без необходимости приостановки, замедления или прерывания непрерывного производства листов на линии, расположенной выше по потоку.
В отличие от шарнирно-сочлененных промышленных роботов или портальных систем захвата-и-укладки, предназначенных для перемещения отдельных сложенных коробок, штабелер вниз работает по принципу непрерывного штабелирования слоев-под действием силы тяжести-. Он предназначен для обработки необработанных, плоских, неоформленных гофрированных картонов, от деликатных микро-гофрированных (таких как E, F и N) до сверхмощных-двустенных-панелей (5-слойных) и тройных-стенных (7-слойных) структурных плит. Для директоров заводов, производственных менеджеров и инженеров по упаковке понимание механической архитектуры, эксплуатационных параметров и долгосрочной финансовой окупаемости автоматических штабелеров имеет важное значение для раскрытия бездействующих мощностей завода.
2. Эксплуатационные уязвимости ручного и обычного штабелирования
Эксплуатация высокопроизводительной-линии по производству гофрокартона без автоматического встроенного штабелеукладчика создает непосредственные уязвимые места в работе, которые снижают общую эффективность оборудования (OEE), увеличивают процент брака сырья и увеличивают трудозатраты.
2.1 Структурное повреждение канавки и разрушение углов
Когда нарезанные гофрированные листы выходят из поперечно--резательного станка с ЧПУ на линейной скорости от 180 до 300 метров в минуту, они обладают значительной кинетической энергией. В установках ручного приема или базовых статических столах улавливания заголовки входящих листов ударяются непосредственно о жесткие механические упоры. Этот удар вызывает сильное разрушение передней кромки, угловую деформацию и локальное разрушение канавки. Поврежденные края досок приводят к серьезным ошибкам подачи при последующей обработке листов в автоматических фальцевально-склеивающих машинах-склеивающих машинах или высекальных машинах-, что приводит к частым застреваниям машин, незапланированным простоям и напрасным затратам производственных циклов.
2.2 Уровень размазывания чернил и отходов косметических средств
При флексографской печати и поточной конвертации чернила или защитный лак, нанесенные на верхний слой гофрированного листа, часто не полностью высыхают или не затвердевают в момент выпуска. Традиционное ручное управление или агрессивные механические зажимные рычаги оказывают локальное давление на поверхность листа. Трение, давление пальцев или следы от присосок скользят по влажным чернилам, вызывая потертости, размазывания и видимые косметические царапины. В розничной упаковке с высоким-графическим рисунком даже незначительные дефекты поверхности приводят к браковке партий и полному браку материала.
Операторы-люди сталкиваются с физическими ограничениями относительно того, насколько быстро они могут вручную поднимать, выравнивать и укладывать тяжелые гофрированные листы. По мере увеличения размеров листа или скорости линии бригады, работающие вручную, быстро перегружены. Чтобы предотвратить катастрофические заторы на выходе, руководители предприятий регулярно вынуждены снижать скорость высокоскоростных-гофромашин до 50 % или 60 % от их номинальной проектной мощности. Это искусственное ограничение скорости приводит к трате миллионов долларов на инвестиции в капитальное оборудование и резко увеличивает потребление энергии на тысячу квадратных метров (MSF) произведенного картона.
2.4 Эргономические риски и трудовые обязательства
Укладка листов вручную требует от рабочих выполнения повторяющихся движений подъема, скручивания и вытягивания тысячи раз за смену. Работа с тяжелыми простынями с двойными-стенками создает чрезвычайную биомеханическую нагрузку на поясничный отдел позвоночника и плечи. Такая интенсивность ручного труда приводит к высокой текучести кадров, хроническим травмам от повторяющихся перенапряжений (RSI), увеличению количества прогулов и увеличению компенсационных страховых взносов работников.
3. Основная механическая архитектура и подузлы-
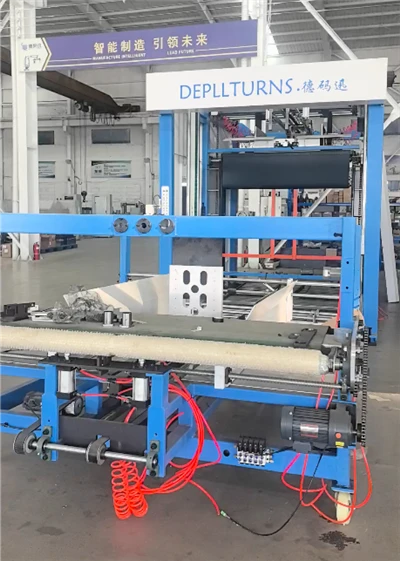
Автоматический укладчик гофрокартона представляет собой многоосную электро-механическую систему, состоящую из пяти тщательно интегрированных узлов-, работающих под управлением главного ПЛК.
Конвейер для гонта
Блок выравнивания
Штабелируемая платформа
Конвейерная система
3.1 Многоступенчатая подающая и конвейерная система для гонта
Подающий конвейер принимает отдельные-до-обрезанные доски непосредственно с поперечного ножа. Чтобы управлять высокими скоростями на входе, подача разделяется на несколько зон конвейера, приводимых в движение частотно-регулируемыми приводами (ЧРП) или серводвигателями переменного тока.
- Зона 1 (Создание разрыва):Работает немного быстрее скорости линии, обеспечивая физическое разделение между последовательными распиливаемыми досками.
- Зона 2 (осыпь/замедление):Движется со скоростью, составляющей долю скорости лески, в результате чего передние кромки входящей доски плавно скользят под предыдущими задними кромками, образуя непрерывный, перекрывающийся «галечный» поток. Этот эффект черепицы снижает скорость линейной транспортировки до 70 % при сохранении одинаковой пропускной способности, предотвращая-удар доски на высокой скорости.
- Вакуумная помощь:Вакуумные воздуходувки большого-объема под перфорированными синтетическими лентами удерживают листы в горизонтальном положении, предотвращая подъем или смещение легких-микро-гофрокартонов из-за аэродинамического сопротивления воздуха.
3.2 Активный серво-блок выравнивания и выравнивания
Чтобы собирать грузы идеальной квадратной формы,-подобные кирпичам на поддонах, штабелер включает в себя активный механизм выравнивания сторон и концов.
- Лопасти бокового выравнивания:Боковые пластины с пневматическим или сервоприводом-выполняют непрерывные, плавные,-высокочастотные удары по бокам падающей стопки досок.
- Моторизованный ограничитель обратного хода:Регулируемый,-толстый стальной ограничитель обратного хода поглощает оставшуюся поступательную силу струи с галькой. Положение ограничителя обратного хода автоматически регулируется с помощью моторного привода в соответствии с активной длиной листа заказа, запрограммированной в контроллере.
- Разветвители с несколькими выходами-:Для заказов с несколькими-выходами (например, две или три боковые-по-ленточные ленты разрезаются одновременно по ширине бумаги), независимые разделители полос и средние пластины для выравнивания автоматически выдвигаются, чтобы соседние стопки были разделены и идеально выровнены.
3.3 Ножничный-штабелируемая платформа лифта
Основой зоны штабелирования является сверхмощная-ножничная-подъёмная платформа, поднимаемая и опускаемая с помощью серводвигателей с высоким-крутящим моментом или тяжелых гидравлических цилиндров.
- Грузоподъемность:Построен с усиленными конструкционными стальными каналами, способными выдерживать постоянные статические нагрузки от 3000 кг до более 5000 кг.
- Фото-Электрическое отслеживание высоты:Массив оптических лазерных датчиков контролирует точное верхнее положение стопки досок. По мере поступления новых листов платформа постепенно опускается микро-шагами.
- Минимальная высота падения:Поддерживая расстояние между разгрузочной лентой и верхом стопки менее 50 мм, можно избежать захвата воздуха между листами, что предотвращает плавание, соскальзывание или смещение листов-выравнивания.
3.4 Высокоскоростной-перехватывающий перрон без-остановки (решетка захвата)
Чтобы обеспечить бесперебойное непрерывное производство во время разгрузки стопки или смены заказов, в нижнем штабеле используется перехватывающий фартук с пневматическим или сервоприводом-(также называемый захватывающими пальцами или временной приемной решеткой).
- Когда стопка достигает заданной высоты или количества листов, захватные пальцы менее чем за 0,5 секунды выдвигаются горизонтально в камеру укладки.
- Поступающие листы гонта скапливаются на верхней части перехватывающего фартука, в то время как основная ножничная платформа быстро опускается до уровня пола, выбрасывает готовую стопку на линию разгрузки и снова поднимается вверх, чтобы принять растущую стопку.
- Затем захватные пальцы втягиваются, плавно перенося временную стопку на главную платформу элеватора, не снижая скорость работы гофромашины ни на секунду.
3.5 Выходные роликовые и цепные конвейеры с электроприводом
Как только элеватор достигает крайнего нижнего положения, интегрированные моторизованные цепные или сверхмощные стальные роликовые конвейеры выводят готовую стопку горизонтально из ячейки штабелирования. Груз беспрепятственно передается на периферийные транспортные системы, направляясь к автоматической обвязке, стретч-пленке или складским зонам.
4. Нижний штабелер и роботизированный штабелер: техническое сравнение
Команды инженеров предприятий часто оценивают функциональные различия между линейным автоматическим штабелером и паллетайзером с шарнирно-сочлененной рукой. Хотя обе системы автоматизируют погрузочно-разгрузочные работы, они выполняют совершенно разные позиции и функциональные роли на предприятии по переработке гофрокартона.
В то время как автоматический штабелер спроектирован специально для обработки необработанных плоских гофрированных листов непосредственно за гофромашиной или резаком, на предприятиях, обрабатывающих упакованные и готовые коробки RSC, на последующих этапах часто используются специальныеавтоматическийроботизированные паллетайзерыв конце линий их сгиба и склеивания.
| Инженерный параметр | Линейный автоматический штабелер | Паллетизатор с шарнирно-сочлененной рукой | Стратегическое влияние на производство |
| Обрабатываемый первичный материал | Необработанные, плоские, неоформленные гофрированные листы; несколько-бумажных лент | Запечатанные транспортировочные коробки RSC, складные картонные коробки, пластиковые контейнеры. | Downstacker обрабатывает необработанные листы; Робот обрабатывает готовые коробки |
| Механизм обработки | Непрерывное наложение слоев с помощью гравитации-с активным возведением в квадрат | Концевые--вакуумные пластины рычага, механические боковые зажимы или вилки | Downstacker устраняет давление зажима на поверхности и образование следов всасывания. |
| Максимальная рабочая скорость | До 250 – 300 метров/мин (непрерывный поток) | 10–25 циклов захвата-и-размещения в минуту | Даунстакеры обеспечивают значительно более высокую объемную производительность. |
| Риск дефекта поверхности | Нулевой вакуум или зажимной контакт; полная поддержка нижнего ремня | Высокие силы всасывания или зажима, прикладываемые непосредственно к поверхностям. | Нижний укладчик предотвращает потертости краски на влажных флексографских-листах. |
| Точность края стека | Активное боковое постукивание-поддерживает прямоугольность стопок в пределах ±1,0 мм. | Повторяемость размещения в пределах от ±0,2 мм до ±0,5 мм на выбор. | Downstacker строит идеально квадратные блоки для автоматических склеивающих машин |
| Грузоподъемность | Тяжелые ножничные столы выдерживают постоянные нагрузки до 5000 кг. | Полезная нагрузка инструмента на конце--манипулятора ограничена 100–300 кг за движение. | Даунстакер легко справляется с большими и-тоннажными загрузками листов. |
| Требование к занимаемой площади | Линейная линейная компоновка (длина от 12 до 22 метров в зависимости от ширины) | Закрытая камера безопасности (от 15 до 30 квадратных метров) | Downstacker интегрируется непосредственно-в линию с устройством подачи резака. |
| Сложность обслуживания | Тяжелые промышленные частотно-регулируемые приводы, сервоприводы переменного тока, пневматика, гидравлика | Прецизионные планетарные редукторы, много-контроллеры перемещения | Штабелеры могут обслуживаться стандартным обслуживающим персоналом завода. |
5. Комплексный пошаговый --процесс работы
Понимание точной последовательности механических операций показывает, как современный штабелер достигает отказоустойчивой-надежности при максимальной скорости линии.
- Подача и разделение листов:Отрезанные листы покидают поперечно--резательный станок с ЧПУ на полной скорости линии (до 300 м/мин). Первая зона подающего конвейера слегка ускоряется, чтобы заполнить зазор между листами.
- Окалина и замедление:Листы попадают во вторичную зону замедления, где скорость ленты снижается. Передняя кромка каждого листа плавно скользит под задней кромкой предыдущего листа, образуя перекрывающийся гонтовый поток.
- Стабилизация вакуума:Вакуумные камеры над или под-лентой создают отрицательное давление, чтобы легкие или деформированные листы оставались плоскими и устойчивыми на лентах.
- Контролируемое наложение слоев:Поток с черепицей соскальзывает с нагнетательного носика и мягко падает на платформу лифта или деревянное основание поддона.
- Непрерывное активное возведение в квадрат:Боковые лопасти с сервоприводом-выполняют непрерывное боковое постукивание по краям сваи, в то время как передняя кромка упирается в моторизованный ограничитель обратного хода, фиксируя выравнивание с точностью до ±1,0 мм.
- Отслеживание высоты и понижение шага-:Лазерные фото-датчики постоянно измеряют скопление штабелей, заставляя платформу лифта плавно опускаться с микро-приращениями, чтобы сохранить постоянную высоту падения (<50 mm).
- Триггер завершения стека:При достижении запрограммированного ограничения количества листов или высоты стопки (например, 1800 мм) главный ПЛК инициирует автоматическую последовательность-изменения порядка.
- Поймать вставку пальца:Высокоскоростные-пневматические захватные пальцы выдвигаются вперед под носиком подачи менее чем за 0,5 секунды, захватывая входящие листы, не останавливая линию гофромашины.
- Быстрая разгрузка стека:Главный лифт быстро опускается на уровень земли со скоростью 0,25 м/с. Встроенные рольганги активируются, и готовая стопка перемещается на разгрузочный транспортер менее чем за 6 секунд.
- Сброс платформы и возобновление цикла:Платформа подъемника поднимается на высокой скорости, зацепляется за нижнюю часть временного штабеля, удерживаемого защелками, и слегка приподнимает его. Зажимные пальцы втягиваются, восстанавливая нормальную работу подъемника.
6. Технические характеристики и параметры выбора.
При выборе автоматического штабелеукладчика для модернизации завода по производству гофрокартона или установки на новом месте инженерные группы должны оценить несколько важных параметров, чтобы согласовать возможности машины с требованиями предприятия:
6.1 Рабочая ширина (формат машины)
Ширина машины должна соответствовать максимальной ширине обрезки гофромашины, расположенной выше по потоку, или превышать ее. Общие стандартные ширины включают в себя:
- 1800 мм (70 дюймов) и 2200 мм (86 дюймов):Стандартные размеры для линий средней-переработки и специальных микро-гофремашин.
- 2500 мм (98 дюймов) и 2800 мм (110 дюймов):Сверхмощные-форматы для крупных-заводов по производству тарного картона.
- 3300 мм (130 дюймов):Сверх-широкие форматы, предназначенные для крупных гофраторов, производящих крупноформатные-промышленные упаковочные листы.
6.2. Возможности стекирования с несколькими-выходами
Современные гофрирующие предприятия регулярно обрабатывают одно бумажное полотно разной ширины. Высокопроизводительный укладчик вниз-должен иметь независимые многополосные разделители (с возможностью укладки на 2, 3 или 4 выхода) с моторизованным поперечным позиционированием для одновременной обработки разделенных потоков листов.
6.3 Архитектура привода лифта: гидравлический или полностью-сервопривод
- Гидравлический ножничный подъемник:Используются тяжелые гидравлические цилиндры и гидравлические силовые агрегаты. Обеспечивает огромную грузоподъемность-при меньших первоначальных капитальных затратах, но требует постоянного обслуживания жидкостей, локализации утечек масла и контроля температуры.
- Все-Сервомеханические приводы:Используются сверхмощные-ремни ГРМ или подъемные цепи, приводимые в движение прецизионными серводвигателями переменного тока. Обеспечивает нулевой риск загрязнения маслом (критически важно для предприятий по упаковке пищевых продуктов-), потребляет до 35 % меньше электроэнергии и обеспечивает превосходную точность позиционирования.

7. Финансовое обоснование и модель совокупной стоимости владения (TCO) на 5 лет.
Чтобы оправдать капитальные затраты (CapEx) на автоматический штабелер, руководство завода должно построить подробную финансовую модель, отражающую прямую экономию рабочей силы, сокращение брака и увеличение пропускной способности линии.
7.1 Базовые предположения по заводу
- График работы:2 смены в день, 5 дней в неделю, 50 недель в году (4000 часов работы в год).
- Текущая скорость узкого места:Скорость гофромашины ограничена 130 м/мин из-за ограничений по ручной разгрузке.
- Скорость после-автоматизации:Скорость линии увеличилась до 220 метров в минуту благодаря встроенному укладчику.
- Ручное подбор персонала:3 оператора по ручной разгрузке в смену (всего 6 операторов в 2 смены) при полной стоимости рабочей силы в размере 30,00 долларов США в час на одного оператора.
7.2 Распределение финансовых последствий
Прямое сокращение труда:
-
Автоматический укладчик требует всего 0,5 эквивалента оператора в смену (один супервайзер контролирует две соседние автоматизированные линии).
-
Ежегодно сэкономлено часов:5 операторов x 2000 часов в год=10000 прямых рабочих часов, сэкономленных ежегодно.
-
Ежегодная прямая экономия труда:10 000 часов x 30 долларов США в час =300 000 долларов США в год.
Уменьшение отходов материалов и дефектов:
-
Устранение смятия кромок и размазывания чернил снижает процент брака листового сырья с 2,5% до 0,5%.
-
Для предприятия по производству гофрокартона, годовой объем производства сырья которого составляет 5 000 000 долларов США, сокращение отходов на 2,0 % дает100 000 долларов США в годэкономия лайнера и средние затраты.
Значение расширения емкости:
-
Увеличение скорости линии со 130 м/мин до 220 м/мин означает увеличение общей производительности на 69 % без увеличения площади завода или добавления основного оборудования.
Сравнение совокупной стоимости владения (TCO) за 5 лет
|
Финансовая категория |
Ручное штабелирование (всего 5 лет) |
Автоматическая система штабелеукладчика (всего 5 лет) |
|
Первоначальные капитальные вложения (CapEx) |
15 000 долларов США (базовые таблицы ловцов) |
260 000 долларов США (станок под ключ и подача) |
|
Прямые затраты на рабочую силу (4% годовой инфляции) |
$1,950,000 |
325 000 долларов США (выделенный мониторинг) |
|
Затраты на лом материала и дефекты |
$625,000 |
$125,000 |
|
Профилактическое обслуживание и запасные части |
$20,000 |
$45,000 |
|
Потребление электроэнергии |
$10,000 |
$30,000 |
|
Общая стоимость владения (TCO) за 5 лет |
$2,620,000 |
$785,000 |
Расчет срока окупаемости:
-
Капитальные затраты системы «под ключ»: $260,000
-
Годовая чистая операционная экономия:300 000 долларов США (работа) + 100 000 долларов США (лом) - 9 000 долларов США (разница в обслуживании/энергии) =391 000 долларов США в год
-
Простой срок окупаемости: $260,000 / $391,000 = 0,66 года (приблизительно . 8.0 месяцев)
8. Интеграция Индустрии 4.0, стандарты безопасности и обслуживание
Для достижения долгосрочной-эксплуатационной надежности необходимо интегрировать даунстакер в цифровую экосистему завода, соблюдая при этом строгие протоколы безопасности и технического обслуживания:
8.1 Промышленные системы управления и MES-коммуникация
Современные даунстакеры работают как интеллектуальные узлы в заводской сети.
- Протоколы полевой шины:Обмен данными через PROFINET, EtherNet/IP или EtherCAT с вышестоящими ножами с ЧПУ и главными контроллерами гофромашины для мгновенной синхронизации скорости ленты во время ускорения и замедления линии.
- Автоматическая настройка заказа:Интегрируется напрямую с заводской системой управления производством (MES) или программным обеспечением ERP. При запуске нового задания заданная высота стопы, размеры листа, конфигурации нескольких-выходных дорожек и количество заказов загружаются автоматически, что исключает ошибки ручной настройки оператора.
- Конец--линейной интеграции:В то время как встроенный укладчик обеспечивает высокоскоростную-укладку листов непосредственно за ножом гофромашины, руководители предприятий, стремящиеся к полной автоматизации предприятия, могут совместить этот процесс с последующими операциями.роботизированные системы паллетирования картонных коробок на станциях окончательной упаковки коробок.
8.2 Соответствие безопасности (стандарты CE/OSHA)
Поскольку в состав штабелеров входят тяжелые движущиеся лифтовые платформы и высокоскоростные механические компоненты, строгие системы безопасности являются обязательными:
- Световые завесы безопасности:Многолучевые-оптические световые завесы окружают зону разгрузки штабеля, автоматически приостанавливая движение машины, если человек-оператор нарушает периметр.
- Механические защитные блокировки:Двойные сверхпрочные предохранительные защелки механически блокируют платформу ножничного-подъемника всякий раз, когда обслуживающий персонал входит под раму лифта.
- E-Остановить интеграцию:Цепи аварийной остановки жестко подключены к главному контуру реле безопасности по всей линии гофромашины.
8.3 Структурированный график профилактического обслуживания
Строгий план профилактического технического обслуживания предотвращает непредвиденные простои и продлевает срок службы оборудования:
- Ежедневный осмотр (уровень оператора):Очистите пыль и бумажный мусор с оптических датчиков высоты и пластин лазерного отражателя с помощью сжатого воздуха. Осмотрите пневматические регуляторы давления и масло-водоотделители.
- Еженедельное обслуживание:Проверьте натяжение, колею и поверхностный износ гонтовых лент и лент с вакуумной присоской. Продуйте скопление пыли внутри боковых-линейных направляющих механизма выравнивания.
- Ежемесячное обслуживание:Нанесите высокоэффективную-смазку на приводные цепи лифта, втулки шарнира-ножничного подъемника и блоки коренных подшипников. Проверьте уровни гидравлической жидкости, соединения шлангов и индикаторы фильтров (для моделей с гидравлическим приводом).
- Ежеквартальный/ежегодный аудит:Выполните полное резервное копирование проекта ПЛК. Проверьте калибровку всех осей сервоэнкодера, измерьте износ тормозов двигателей лифта и проверьте правильность работы всех защитных блокировок и световых завес.
Обновление доавтоматический укладчик гофрированного листапревращает серьезную проблему, связанную с погрузочно-разгрузочными работами, в высокоавтоматизированный и-производительный операционный актив. Сохраняя структурную целостность листа, защищая печатные поверхности и поддерживая постоянную скорость производства во время смены заказов, современные укладчики обеспечивают непревзойденную производительность и быструю окупаемость капитала для современных операций по переработке гофрокартона.


